
Ako ste ikada nabavili dijelove za utiskivanje lima za proizvode u rasponu od automobilskih nosača do elektroničkih šasija, znate da ništa ne uništava vremenski okvir projekta ili proračun brže od dijelova koji se ne uklapaju. Kao dobavljač za utiskivanje lima s gotovo dva desetljeća rada s klijentima zrakoplovne, potrošačke elektronike i industrijske opreme, vidio sam previše projekata koji su propali zbog nejasnih ili zanemarenih zahtjeva geometrijske tolerancije. Tolerancije nisu samo sitni ispis na crtežu – one su razlika između dijela koji se čisto sastavlja u prvom pokušaju i onog koji zahtijeva sate prerade, škarta i odgođene isporuke. U ovom ću postu raščlaniti temeljne zahtjeve geometrijske tolerancije za dijelove za utiskivanje lima, zašto su oni važni i kako radimo s klijentima da postignemo te specifikacije od samog početka.
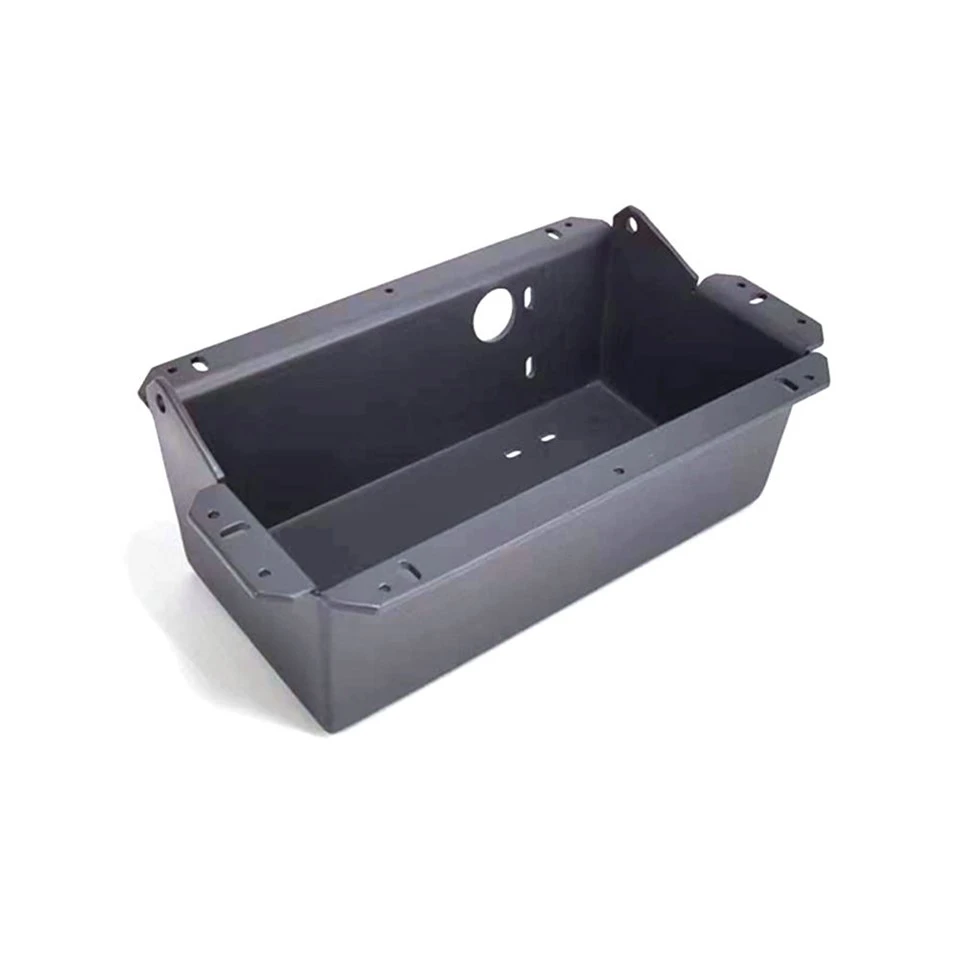
Prvo, utemeljimo ovo što je zapravo štancanje lima: to je proces rezanja, savijanja i oblikovanja ravnih listova metala (obično čelika, aluminija ili nehrđajućeg čelika) u prilagođene oblike pomoću matrica, preša ili laserskih rezača i prešanih kočnica. Geometrijske tolerancije definiraju dopuštene varijacije u obliku, veličini, orijentaciji i položaju dijela u odnosu na druge značajke - i o njima se ne može pregovarati za dijelove koji moraju biti povezani s drugim komponentama. Na primjer, limeni nosač koji montira akumulator automobila mora držati svoje rupe unutar uske tolerancije, jer neporavnata rupa može značiti da vijak neće pristajati ili da nosač neće sjediti u ravnini s okvirom vozila. Za kućišta, nekoliko tisućinki inča varijacije u kutovima savijanja mogu značiti da se poklopac neće pravilno zatvoriti, izlažući unutarnju elektroniku prašini ili oštećenju.
Prvi skup tolerancija na koje se uvijek fokusiram su veličina i linearne dimenzije. Ovo su osnovne mjere: duljina, širina, debljina, promjer otvora i širina utora. Ali ovdje je caka: limu je svojstvena opruga - kada metal lagano odskoči nakon savijanja - znači da te tolerancije nisu jednake za sve. Za tanki metalni lim (kalibar 16 ili tanji), obično preporučujemo tolerancije veličine od ±0,005 inča za kritične značajke i ±0,010 inča za manje kritična područja poput rubova koji se ne montiraju. Za deblje gabarite (10 gauge ili više), opruga je predvidljivija, tako da se tolerancije mogu podesiti na ±0,010 inča za kritične značajke i ±0,015 inča za opće dimenzije. Ključ je ovdje tolerancija usklađivanja s funkcijom dijela: rupa koja bi se trebala poravnati s odgovarajućim vijkom treba strožu toleranciju od ukrasnog ruba koji je tu samo radi estetike.
Dalje, tolerancija kuta savijanja jedna je od najčešćih bolnih točaka u štancanju lima. Kutovi savijanja obično se navode kao 90 stupnjeva, ali u stvarnosti nijedan zavoj nikada nije savršeno kvadratan. Dopuštena varijacija ovisi o dvije stvari: namjeni savijanja i debljini materijala. Za dijelove koji se trebaju spojiti zajedno ili pritisnuti, tolerancija kuta savijanja treba biti ±0,5 stupnjeva. Za dijelove koji se pričvršćuju vijcima ili vijcima obično je dovoljan ±1 stupanj. Ali ako radite na visokopreciznoj primjeni kao što je šasija od lima za medicinsku opremu, mogli bismo pogurati ±0,25 stupnjeva kako bismo eliminirali sve praznine koje bi mogle utjecati na sastavljanje. Važno je napomenuti da se tolerancija kuta savijanja ne odnosi samo na sam kut - već i na mjesto savijanja. Savijanje koje je odmaknuto čak i za 0,010 inča može smanjiti ukupne dimenzije cijelog dijela, tako da toleranciju lokacije savijanja uvijek povezujemo sa zahtjevima sklopa dijela. Na primjer, zavoj koji je 0,5 inča od montažne rupe ne može varirati više od ±0,008 inča, jer bi taj mali pomak pomaknuo cijelu rupu iz poravnanja.
Položaj rupe i koncentričnost još su jedan kritični skup geometrijskih tolerancija za dijelove za utiskivanje, posebno kada se više rupa treba poravnati s komponentama za spajanje. Tolerancija položaja (definirana u GD&T, ili terminima geometrijskog dimenzioniranja i tolerancije) je dopuštena zona u kojoj središte rupe može odstupati od svog teoretskog savršenog položaja. Za automobilske dijelove, gdje su rupe poravnate s komponentama okvira, obično koristimo toleranciju položaja od ±0,008 inča za kritične rupe za montažu. Za kućišta potrošačke elektronike, koja često imaju nizove rupa za vijke, standardna je tolerancija položaja od ±0,005 inča kako bi se osiguralo da su svi vijci poravnati bez pritiskanja. Koncentričnost, koja se odnosi na rupe ili osovine koje trebaju dijeliti središnju os, važna je za dijelove poput čahura ili rotirajućih komponenti. Na primjer, čahura koja postavlja lopaticu ventilatora treba toleranciju koncentričnosti od ±0,003 inča kako bi se spriječile vibracije i njihanje, što bi skratilo životni vijek ventilatora. Ako radite na projektu koji zahtijeva precizno poravnanje rupa, vrijedi napomenuti da naš tim koristi CNC alate za žigosanje i lasersko rezanje (pogledajte našeLasersko rezanje lima, savijanje, zavarivanje) za dosljedno držanje uskih tolerancija, čak i za velike naklade.
Ravnost i okomitost još su dvije geometrijske tolerancije koje se često zanemaruju, ali mogu utjecati na performanse dijela. Ravnost je dopuštena varijacija površine dijela, mjerena kao razmak između površine dijela i referentne ravnine. Za šasiju od lima koja treba ravno sjediti na stolu ili se povezati s drugom ravnom komponentom, standardna je tolerancija ravnosti od ±0,010 inča. Za hladnjake ili kućišta koja trebaju montirati elektroniku koja je osjetljiva na savijanje, mogli bismo pooštriti ravnost na ±0,005 inča kako bismo osigurali da nijedna komponenta nije nagnuta ili postavljena pod kutom. Okomitost, koja je kut između dviju površina ili značajki koji bi trebao biti 90 stupnjeva, kritična je za dijelove sa zavojima koji moraju biti pravokutni jedni prema drugima. Na primjer, razvodna kutija koja se mora montirati na zid ima stražnju ploču koja bi trebala biti okomita na bočne ploče. Tolerancija okomitosti od ±0,015 inča osigurava da kutija sjedi u ravnini sa zidom bez razmaka. Ako nabavljate razvodne kutije, našeIzrada razvodne kutije od limausluga je optimizirana za održavanje ovih specifikacija ravnosti i okomitosti, čak i za kutije prilagođene veličine.
Okruglost i ravnost zaokružuju osnovne geometrijske tolerancije za dijelove za utiskivanje lima. Zaobljenost se primjenjuje na kružne značajke poput rupa, cijevi ili čahura, definirajući koliko značajka može odstupati od savršenog kruga. Za montažnu rupu u koju treba čvrsto pristajati vijak, tolerancija zaobljenosti od ±0,003 inča osigurava da vijak ravnomjerno sjedi bez njihanja. Ravnost se, s druge strane, odnosi na linearne značajke poput utora, rubova ili savijenih dijelova. Za dugačak utor koji se proteže duž nosača, tolerancija ravnosti od ±0,010 inča preko duljine utora osigurava da su zidovi utora ravni, tako da pričvršćivač može kliznuti kroz njega bez zapinjanja.
Ne radi se samo o definiranju ovih tolerancija – radi se o njihovoj ispravnoj primjeni, jer prevelika tolerancija (stvaranje specifikacija strožim nego što je potrebno) može povećati troškove materijala i rada, dok premala tolerancija dovodi do dijelova koji ne rade. Na primjer, ako navedete toleranciju položaja od ±0,002 inča za rupu koja se treba poravnati samo s labavim vijkom, povećavate nepotrebne troškove jer proces utiskivanja mora teći sporije i koristiti preciznije alate. Naš pristup kao dobavljača je bliska suradnja s klijentima u fazi projektiranja kako bismo uravnotežili zahtjeve tolerancije i troškove. Postavljat ćemo pitanja poput: treba li se ova značajka spajati s drugim dijelom? Koja je funkcionalna posljedica male varijacije? Za nekritične dijelove kao što su ukrasne obloge, možemo ublažiti tolerancije kako bismo uštedjeli novac, dok zadržavamo stroge specifikacije kritičnih značajki sklopa.
Također je važno uzeti u obzir sekundarne operacije prilikom postavljanja tolerancija. Mnogi dijelovi za utiskivanje prolaze kroz naknadnu obradu poput premazivanja prahom (pogledajte našUsluga premazivanja poliuretanskim prahom) ili savijanje. Premazivanjem prahom dodaje se tanak sloj materijala (obično debljine 0,002 do 0,005 inča), pa moramo prilagoditi promjere rupa i dimenzije savijanja kako bismo to kompenzirali. Na primjer, montažna rupa koja odgovara golom vijku možda će morati biti 0,005 inča veća ako će biti premazan prahom, kako bi se osiguralo da vijak i dalje pristaje nakon nanošenja premaza. Ako radite na kućištima, našIzrada kućišta od limatim vodi računa o debljini premaza u svakom dijelu, tako da ne završite s dijelovima koji ne odgovaraju nakon završne obrade.
Drugi faktor koji utječe na geometrijsku toleranciju je vrsta materijala. Različiti metali imaju različite stope opruge, što znači da će se različito savijati nakon utiskivanja i savijanja. Aluminij, na primjer, ima više opružnog povrata od mekog čelika, tako da obično dodajemo malu količinu dodatnog kuta savijanja prilikom utiskivanja aluminijskih dijelova kako bismo to kompenzirali. S druge strane, nehrđajući čelik je čvršći, tako da kutovi savijanja dosljednije održavaju svoj oblik. Poznavanje svojstava vašeg materijala ključno je za postavljanje realnih tolerancija - nikada ne preporučujemo toleranciju kuta savijanja od ±0,5 stupnjeva za debeli nehrđajući čelik, jer on ne može održati tu preciznost, što dovodi do trošenja dijelova i kašnjenja.
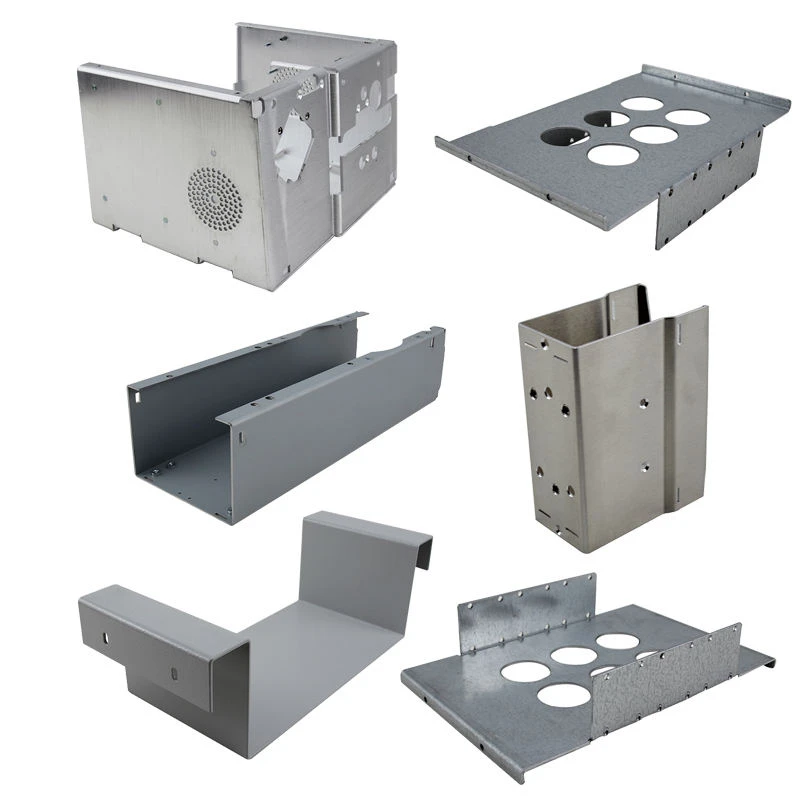
Kontrola kvalitete posljednji je dio slagalice kada se radi o ispunjavanju zahtjeva geometrijske tolerancije. Čak i ako su specifikacije jasne, proces žigosanja može imati varijacije, stoga koristimo koordinatne mjerne strojeve (CMM) i alate za vizualni pregled kako bismo provjerili kritične značajke za svaku proizvodnu seriju. Za visokoprecizne dijelove vršimo 100% inspekciju kritičnih dimenzija, dok za male količine, nekritične dijelove, uzorkujemo svakih 50 jedinica kako bismo osigurali dosljednost. Uz svaku narudžbu također pružamo detaljna izvješća o inspekciji, tako da možete provjeriti ispunjavaju li dijelovi vaše zahtjeve tolerancije prije nego što budu otpremljeni. Za dijelove šasije, našiIzrada šasije od limausluga uključuje potpuna izvješća o inspekciji za sve kritične značajke, tako da možete vjerovati da će se dijelovi pravilno sastaviti.
Na kraju dana, zahtjevi geometrijske tolerancije za dijelove za utiskivanje lima odnose se na usklađivanje - između funkcije vašeg dijela, svojstava materijala, procesa utiskivanja i koraka naknadne obrade. Prečesto, klijenti tretiraju tolerancije kao naknadnu misao, što dovodi do skupih prerada i propuštanja rokova. Kao dobavljač, partneri smo s klijentima od faze dizajna do konačne isporuke, pomažući im definirati realne, funkcionalne tolerancije koje balansiraju performanse i troškove. Ako radite na projektu koji zahtijeva dijelove za utiskivanje lima, bilo da se radi o šasiji, razvodnoj kutiji, kućištu ili prilagođenoj komponenti, naš tim je tu da razgovara o vašim potrebama tolerancije, provede vas kroz naše mogućnosti i pruži visokokvalitetne dijelove koji udovoljavaju vašim specifikacijama na vrijeme. Obratite se našem timu za nabavu kako biste započeli razgovor o svom projektu - mi smo spremni pomoći vam da izbjegnete uobičajene zamke lošeg planiranja tolerancije.
Reference:
- ASME Y14.5-2018, Dimenzioniranje i tolerancija. Američko društvo inženjera strojarstva, 2018.
- Kalpakjian, S. i Schmid, SR (2020). Proizvodni procesi za inženjerske materijale (7. izdanje). Pearson obrazovanje.
- Utiskivanje lima: dizajn za smjernice za proizvodnost. Društvo inženjera proizvodnje, 2021.
- Tolerancija oblikovanja metala i standardi kvalitete. Međunarodna organizacija za normizaciju, ISO 2768-1:2019.